Nokian teollisuus- ja varastotilat: miten ilmanvaihto suunnitellaan pölyä, käryjä ja kuormituspiikkejä varten?
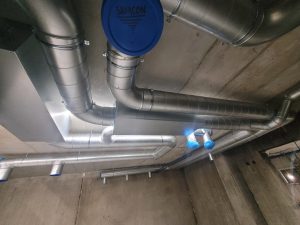
Nokian teollisuus- ja varastotilat ilmanvaihto on usein ratkaiseva tekijä siinä, pysyykö tuotanto sujuvana, työympäristö terveellisenä ja kiinteistön kunnossapito hallittavana. Nokian seudulla teollisuus ja logistiikka tarkoittavat käytännössä pölyä, käryjä, trukkiliikenteen kuormituspiikkejä sekä vaihtelevia prosesseja, jotka haastavat perinteisen “vakioilmamäärillä toimivan” järjestelmän. Tässä…
Voit jättää meille soittopyynnön
Jätä nimesi ja numerosi, niin soitamme takaisin saman päivän aikana.
Nokian teollisuus- ja varastotilat ilmanvaihto on usein ratkaiseva tekijä siinä, pysyykö tuotanto sujuvana, työympäristö terveellisenä ja kiinteistön kunnossapito hallittavana. Nokian seudulla teollisuus ja logistiikka tarkoittavat käytännössä pölyä, käryjä, trukkiliikenteen kuormituspiikkejä sekä vaihtelevia prosesseja, jotka haastavat perinteisen “vakioilmamäärillä toimivan” järjestelmän.
Tässä artikkelissa käydään läpi, miten ilmanvaihto suunnitellaan pölyä, hajuja ja kuormituksen vaihtelua varten niin, että kokonaisuus on myös huollettava ja mitattavissa. Samcon Oy (Hiilimiiluntie 13, 33480 Ylöjärvi) palvelee Pirkanmaalla yrityskiinteistöjä ja rakennusliikkeitä asennuksissa, puhdistuksissa sekä ilmamäärien mittaus- ja säätötöissä – eli niissä kohdissa, joissa suunnitelma muuttuu toimivaksi käytännöksi.
Nokian teollisuus- ja varastotilat ilmanvaihto: kuormitusprofiili ensin
Toimiva suunnittelu alkaa kuormitusprofiilista: mistä epäpuhtaudet syntyvät, mihin ne kulkeutuvat ja milloin kuormitus on suurimmillaan. Varastossa kuormitus voi nousta piikiksi lastauksen ja purun aikana, kun ovet aukeavat ja ulkoilma sekä pakokaasut sekoittuvat sisäilmaan. Teollisuudessa taas prosessin käynnistyminen, materiaalinvaihdot ja tietyt työvaiheet (esim. hionta tai liimaus) nostavat hetkellisesti hiukkas- ja VOC-pitoisuuksia.
Kun kuormitus on tunnistettu, voidaan valita oikea strategia: perusilmanvaihto + tehostus, kohdepoistot lähteelle tai tilakohtainen paine-ero-ohjaus (esim. likainen tila lievästi alipaineiseksi). Tavoite on yksinkertainen: epäpuhtaudet poistetaan mahdollisimman lähellä syntypistettä, jotta ne eivät ehdi levitä kanavistoon, koneille tai viereisiin työpisteisiin.
Suunnittelussa kannattaa hyödyntää myös viranomais- ja ohjeistustietoa, jotta perusraamit ovat kunnossa. Työympäristön altistumisen hallinnasta saa taustaa esimerkiksi ilmanvaihdon periaatteista, mutta teollisuuskohteissa käytännön mitoitus ja valinnat tehdään aina prosessin mukaan.
Kuormitusprofiilin kartoitus käytännössä Kun nämä kirjataan ylös, mitoitus ja ohjaus voidaan tehdä järkevästi.
Päästölähteet Pölyävät työvaiheet, käryt, pakokaasut, kemikaalit, kuumat prosessit.
Aikajakauma Milloin syntyy piikki: eräajot, yövuoro, lastausikkunat, huoltotyöt.
Ilmavirtojen reitit Ovien käyttö, trukkireitit, hallin lohkot, väliseinät ja läpiviennit.
Huollettavuus Missä kohdin suodattimet, kanavat ja poistolaitteet likaantuvat ensimmäisenä.
Kohdepoistot ja käryjen hallinta: teollisuusilmanvaihdon ydin
Kohdepoisto on usein kustannustehokkain tapa hallita pölyä ja käryjä: kun epäpuhtaus otetaan kiinni syntypisteestä (hiontakone, pakkauspiste, kemikaalin annostelu, hitsaus, liuotinpiste), hallin yleisilmanvaihdon ei tarvitse “jahdata” koko tilaan levinnyttä kuormaa. Tämä pienentää myös kanaviston likaantumista, koska pöly ei kierrä hallin kautta ennen poistumistaan.
Kohdepoiston onnistuminen riippuu kolmesta asiasta: kaappausnopeudesta (riittävä imuteho), oikeasta sijoittelusta (imu siellä missä päästö nousee tai leviää) ja käyttäjäystävällisyydestä (työntekijä ei siirrä suutinta syrjään, koska se on tiellä). Teollisuudessa pieni muutos, kuten säädettävä imukupu tai työpisteen reunaan integroitu poistoratkaisu, parantaa käyttöastetta merkittävästi.
Hajukuormissa ja käryissä kannattaa huomioida myös tilojen välinen paine-ero. Esimerkiksi “likainen” prosessialue pidetään lievästi alipaineisena, jolloin hajut eivät kulkeudu toimistotiloihin tai sosiaalitiloihin. Jos epäilet epätasapainoa, hyödyllinen lisälukeminen on Huonetohtorin tarkistuslista, joka auttaa tunnistamaan tyypilliset oireet myös yrityskohteissa.

Teollisuudessa paras ilmanvaihto ei ole se, joka liikuttaa eniten ilmaa, vaan se, joka poistaa epäpuhtaudet lähteeltä ja on helppo huoltaa.
Nokian teollisuus- ja varastotilat ilmanvaihto: suodatus ja pölykuorman pysäyttäminen
Pöly kuormittaa ilmanvaihtoa kahdella tavalla: se heikentää sisäilmaa ja se kerryttää likaa kanaviin, pattereihin, puhaltimiin sekä antureihin. Siksi suodatusratkaisussa kannattaa erottaa toisistaan yleisilmanvaihdon suodatus ja prosessin kohdepoiston suodatus. Yleisilmanvaihdossa tavoite on suojata järjestelmää ja pitää sisäilma tasaisena; kohdepoistossa taas tarkoitus on kerätä suuret pölymäärät ennen kuin ne ehtivät kanavistoon.
Suodattimien valinta ei ole vain “luokka ja koko” -kysymys, vaan myös painehäviö, vaihtoväli ja asennettavuus ratkaisevat. Jos suodatinpinta-ala on liian pieni, se tukkeutuu nopeasti, puhaltimien sähkönkulutus kasvaa ja ilmamäärät romahtavat juuri silloin, kun kuormitus on suurimmillaan. Tästä syystä myös seuranta (paine-eromittaus suodattimen yli) on teollisuudessa käytännössä pakollinen, jotta huolto tehdään oikeaan aikaan eikä “kalenterin mukaan”.
Lyhyt huomio
Kun suodatus ja ilmamäärät ovat kohdallaan, myös energiatehokkuus paranee. Mittaus ja säätö varmistaa, että suunnitellut ilmavirrat toteutuvat arjessa.
Jos teillä on paljon vaihtelevaa kuormitusta (esim. pölyävä työvaihe käynnissä vain osan päivästä), suodatusratkaisun ja ohjauksen tulee kestää sekä “perusajo” että piikit. Käytännössä tämä voi tarkoittaa riittävää suodatinpinta-alaa, useampaa rinnakkaista suodatinta tai kohdepoiston erillistä keräinyksikköä, jonka huolto on erotettu yleisilmanvaihdosta.
Toimivan suodatuksen tunnusmerkit Näillä periaatteilla ehkäiset pölyn leviämistä ja yllätyshuoltoja.
Paine-eron seuranta Tieto kertoo, milloin suodatin oikeasti tukkeutuu ja ilmamäärä alkaa laskea.
Oikea esisuodatus Karkea pöly pysäytetään ennen hienosuodatusta, jolloin vaihtoväli pitenee.
Huollettava suodatinkotelo Riittävä huoltotila, tiiviit tiivisteet ja helppo pääsy vähentävät ohivuotoja.
Prosessikohtainen erotus Pölyävä piste hoidetaan omalla ratkaisulla, jotta koko halli ei likaannu.
Kanaviston likaantumisen hallinta ja huollettavuus arjessa
Kanaviston likaantuminen ei ole pelkkä “puhdistus joskus” -asia, vaan se vaikuttaa suoraan ilmavirtoihin, paloturvallisuuteen, hajuhaittoihin ja jopa koneiden käyttöikään. Teollisuus- ja varastotiloissa ongelma korostuu, jos kanavassa on pitkiä vaakavetoja, alhaisia virtausnopeuksia tai kohtia, joihin pöly pääsee kertymään (mutkat, haarat, säleiköt). Kun pöly pääsee kasautumaan, se myös irtoaa herkemmin kuormituspiikeissä ja aiheuttaa “mysteeripölyä” tilaan.
Huollettavuus suunnitellaan konkreettisesti: mihin tehdään tarkastusluukut, missä on puhdistusreitit ja miten suodattimille sekä puhaltimille pääsee turvallisesti. Jos huolto vaatii nostimia ja tuotannon pysäytystä, se lykkääntyy helposti. Hyvä käytäntö on mitoittaa huoltokohdat niin, että tarkastus, mittaus ja puhdistus onnistuvat mahdollisimman usein ilman raskasta erikoisjärjestelyä.
Kun kanavistoa huolletaan, kannattaa yhdistää puhdistus ja toiminnan varmistus: ilmamäärät, paine-erot ja mahdolliset vuotokohdat. Samconin näkökulmasta tehokas kokonaisuus syntyy, kun asennus, puhdistus ja säädöt tukevat toisiaan. Kanavien huoltopalveluista voi lukea lisää sivulta ilmanvaihtokanavien puhdistus, joka on monessa teollisuuskohteessa tärkeä osa riskienhallintaa.
Kuormituspiikit hallintaan: ohjaus, mittaus ja säätö käytännössä
Kuormituspiikit ovat Nokian teollisuus- ja varastotiloissa arkipäivää: ovet auki, rekka laituriin, trukit liikkeellä – tai tuotantolinjan eräajo käynnistyy. Jos ilmanvaihto on mitoitettu vain “keskimäärälle”, piikin aikana sisäilma heikkenee nopeasti. Jos taas mitoitus on jatkuvasti “max-asennossa”, energiankulutus karkaa ja vedon riski kasvaa.
Siksi toimiva ratkaisu on usein tarpeenmukainen ohjaus: perusilmamäärä ylläpitää hallittua taustatasoa ja tehostus aktivoituu kuormituksen mukaan. Ohjauksen lähtötieto voi tulla esimerkiksi ajastuksesta, prosessisignaalista (kone käynnissä), hiukkas- tai VOC-anturista tai paine-eromittauksesta. Olennaista on, että ohjaus on ymmärrettävä ja ennakoitava: henkilöstö tietää, miksi ilmanvaihto tehostuu, ja huolto pystyy tarkistamaan toiminnan.
| Ratkaisu | Sopii erityisesti | Huomio huollettavuudessa |
|---|---|---|
| Perus + ajastettu tehostus | Lastausikkunat ja ennakoitavat työvaiheet | Varmista, että tehostus ei kuormita suodattimia liikaa ja että käyntiajat ovat oikein. |
| Prosessiohjattu tehostus (koneen signaali) | Eräajot, hitsauspisteet, pölyävät koneet | Testaa signaalien logiikka ja kirjaa asetukset, jotta muutokset eivät jää “hiljaiseksi tiedoksi”. |
| Anturiohjaus (VOC/hiukkaset/paine-ero) | Vaihtelevat kuormat ja hajuhaitat | Anturit vaativat puhdistusta ja kalibrointia; sijoitus vaikuttaa mittaustulokseen. |
Kun ohjaus ja mitoitus on päätetty, lopullinen toimivuus varmistetaan mittauksilla ja säädöillä. Ilmamäärien mittaus ja säätö ei ole pelkkä “paperi”, vaan se kertoo, toteutuvatko suunnitellut ilmavirrat eri käyttötilanteissa. Jos haluat syventyä aiheeseen raportoinnin ja mittauskohteiden näkökulmasta, katso myös ilmamäärien mittaus ja säätö käytännössä.
Miten Samcon Oy auttaa Nokian seudun kohteissa?
Kun tavoitteena on luotettava ja huollettava ilmanvaihto, pelkkä suunnitelma ei riitä: tarvitaan osaava asennus, puhdistettavuuden huomiointi ja mitattu lopputulos. Samcon Oy tarjoaa Ylöjärveltä käsin ilmanvaihtokanavien asennus- ja huoltopalveluita sekä ilmanvaihtokoneiden korjauksia ja asennuksia koko Pirkanmaan alueella – myös Nokialla, Tampereella ja Lempäälässä. Teollisuus- ja varastotiloissa tämä tarkoittaa usein sitä, että kohdepoistojen ja yleisilmanvaihdon “rajapinta” tehdään järkeväksi ja huolto pystyy toimimaan ilman tarpeettomia tuotantokatkoja.
Tyypillinen eteneminen on käytännönläheinen: ensin kartoitetaan kuormitus ja ongelmapisteet (pöly, käryt, epätasapaino, vedon tai melun paikat), sitten suunnitellaan tai päivitetään toteutus huollettavuus edellä ja lopuksi varmistetaan ilmamäärät mittaamalla. Tarvittaessa voidaan täydentää järjestelmää sopivilla tarvikkeilla ja komponenteilla; tähän löytyy tukea myös palvelusta ilmanvaihto tarvike myynti.
Tarkistuslista kiinteistöpäällikölle ja työnjohdolle Näillä kysymyksillä varmistat, että ratkaisu toimii myös käytännössä.
Onko kohdepoisto oikeassa paikassa? Imu lähellä päästöä vähentää koko hallin kuormitusta ja kanaviston likaa.
Seurataanko suodattimien tukkeutumista? Paine-ero kertoo huoltotarpeen ennen kuin ilmamäärät romahtavat.
Onko kanavistossa huoltoreitit? Tarkastusluukut ja turvallinen pääsy ratkaisevat, tehdäänkö huolto ajallaan.
Onko piikkitilanteet testattu? Tehostus ja ohjaus pitää varmistaa myös lastaus- ja eräajotilanteissa.
Jos haluat keskustella juuri teidän hallinne kuormituksesta ja siitä, miten ratkaisu rakennetaan huollettavaksi, Samcon Oy:n tavoittaa puhelimitse numerosta +358452483090 tai sähköpostilla samcon@samcon.fi. Paikallinen tekijä tuntee Pirkanmaan olosuhteet ja pystyy sovittamaan työn aikataulun tuotannon rytmiin.
Varmistetaanko hallinne ilmanvaihto kuormituspiikkeihin?
Samcon Oy auttaa suunnittelun, asennuksen, puhdistuksen sekä ilmamäärien mittauksen ja säädön kokonaisuudessa Pirkanmaalla.